

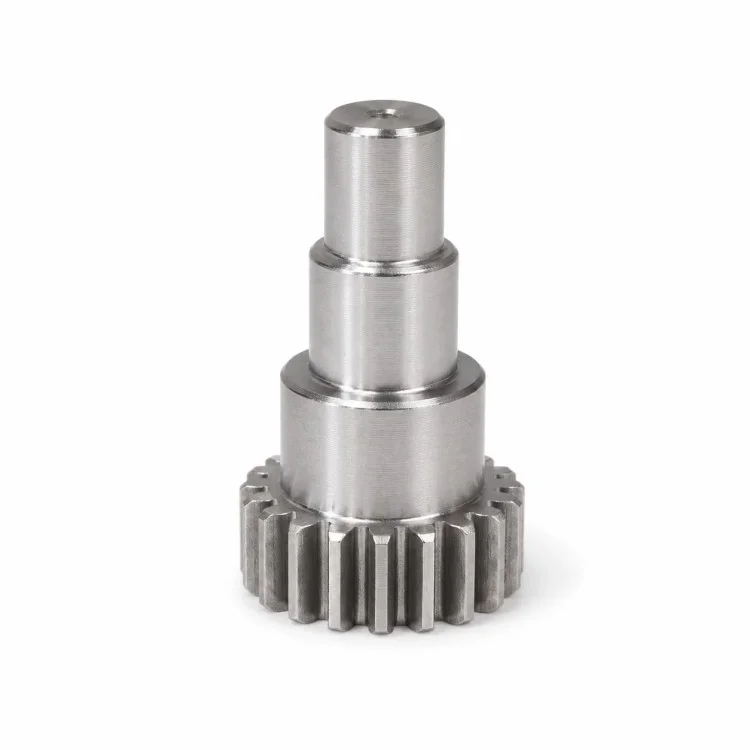
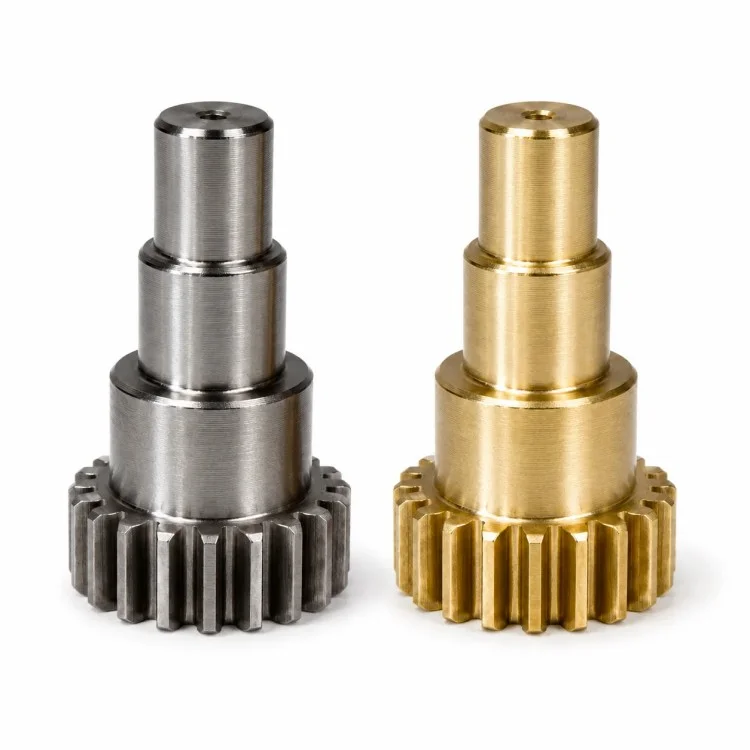
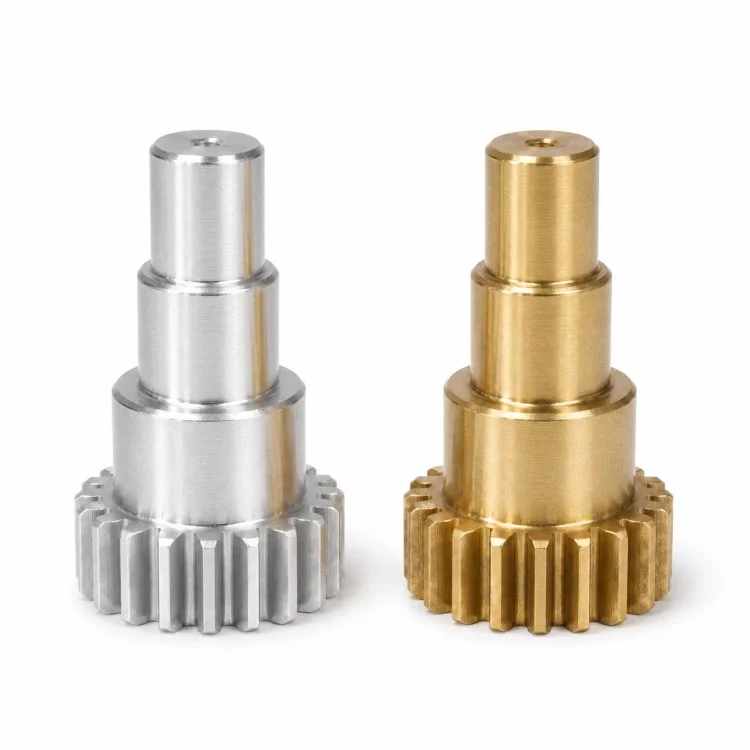
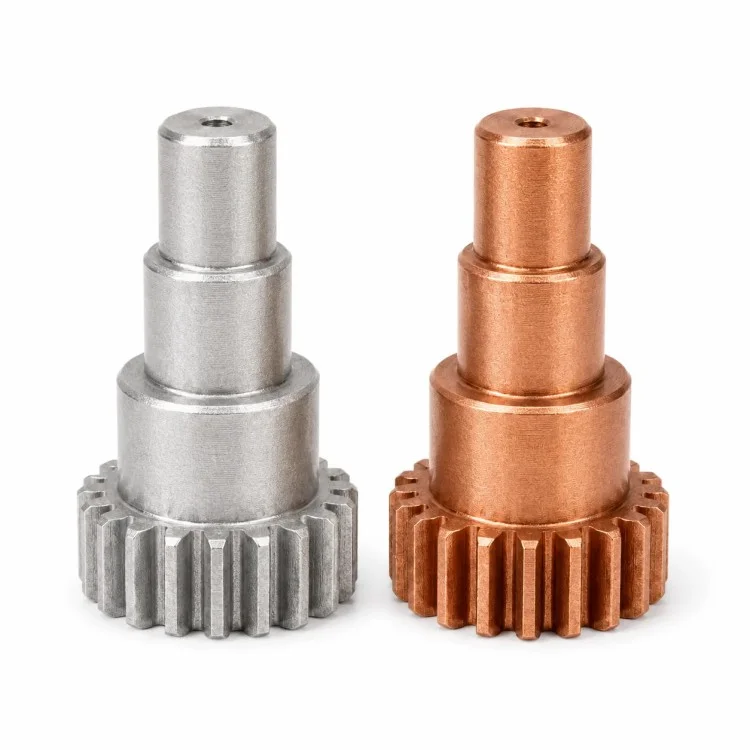
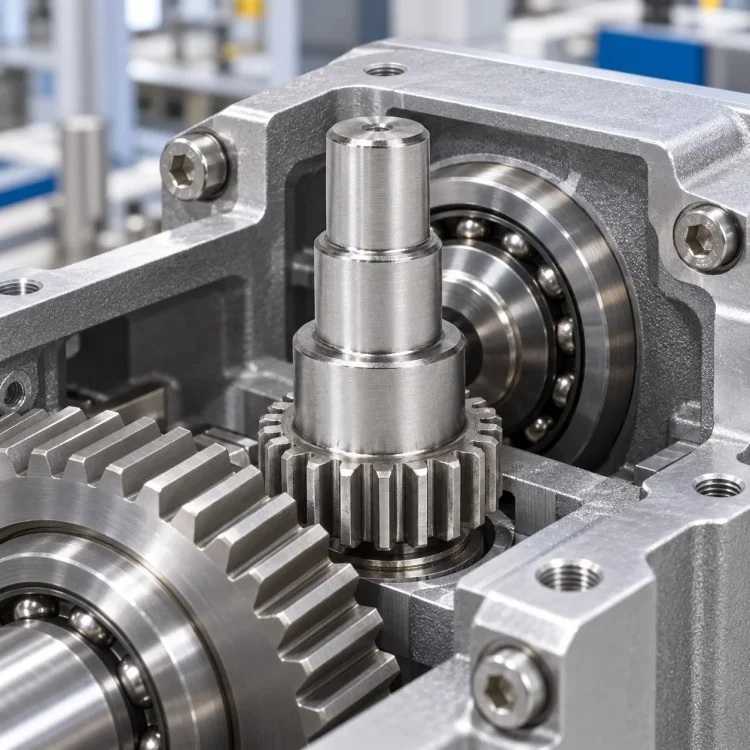
För OEM-transmissionsprojekt är Xiangxing Xin en tillverkare av precisions-CNC-bearbetad stegvis kugghjulsaxel fokuserad på integrerade roterande komponenter där växelingrepp och axelpositionering måste kontrolleras tillsammans. Det cylindriska kugghjulet är bearbetat som en del av samma komponent som den stegade axeln, vilket skapar ett direkt mekaniskt förhållande mellan kuggsektionen och rotationstapparna.
Flera axeldiametrar ovanför kugghjulet kan utföra olika funktioner inom aggregatet. En axeltapp kan lokalisera ett lager eller en hylsa, en annan kan ge strukturellt stöd, medan den mindre ändsektionen kan tjäna som ett ytterligare positionerings- eller anslutningsområde. Det lilla axiella hålet som är synligt i änden kan också tillverkas enligt kundens funktionskrav istället för att behandlas som en standardfunktion.
En stor fördel med denna struktur är att vridmomentöverföring och axelplacering är integrerade i ett arbetsstycke. Detta undviker att lägga till en separat växel-till-axel-anslutning där den ursprungliga maskinkonstruktionen kräver en komponent i ett stycke, men det innebär också att kugghjulssektionen, axeldiametrarna och axiella skuldror måste planeras runt en konsekvent referensstrategi.
Beroende på belastning, slitage och driftsförhållanden kan lämpligt rostfritt stål, kolstål, legerat stål, aluminiumlegering eller andra bearbetningsbara material väljas. Värmebehandling, ythärdning, slipning eller beläggning bör endast införas när det krävs av ritnings- och driftsförhållandena.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd.kan organisera inspektion kring kugghjulsrelaterade dimensioner, axeldiametrar, axelavstånd, totala utloppsförhållanden och kritiska sammankopplingsområden så att den färdiga komponenten utvärderas som en komplett transmissionsdel snarare än som en växel och axel separat.
| Parameter | Detaljer |
| Produktnamn | Precisions-CNC-bearbetad trappstegsaxel |
| Stämpla | Xiangxing Xin |
| Företag | Xiamen Xiangxing Xin Industry and Trade Co., Ltd. |
| Produkttyp | Integrerad trappstegsaxel |
| Typ av växel | Extern kugghjul |
| Tanddata | Enligt kundritning |
| Modul / DP | Enligt Gear Specifikation |
| Antal tänder | Enligt ritning |
| Axelstruktur | Flerstegsjournaler |
| Journaldiametrar | Enligt Functional Fis |
| Axelpositioner | Enligt monteringsmått |
| Sluthål | Enligt Customer Design |
| Material | Rostfritt stål, kol/legerat stål, aluminium, etc. |
| Värmebehandling | Tillgänglig när specificerat |
| Slipning | Tillämpas på utvalda journaler vid behov |
| Ytbehandling | Enligt material och tillämpning |
| Produktionsgrund | 2D-ritning / 3D-modell / prov |
| Typisk tillämpning | Växellåda, automation, transmissionsutrustning, OEM-maskiner |
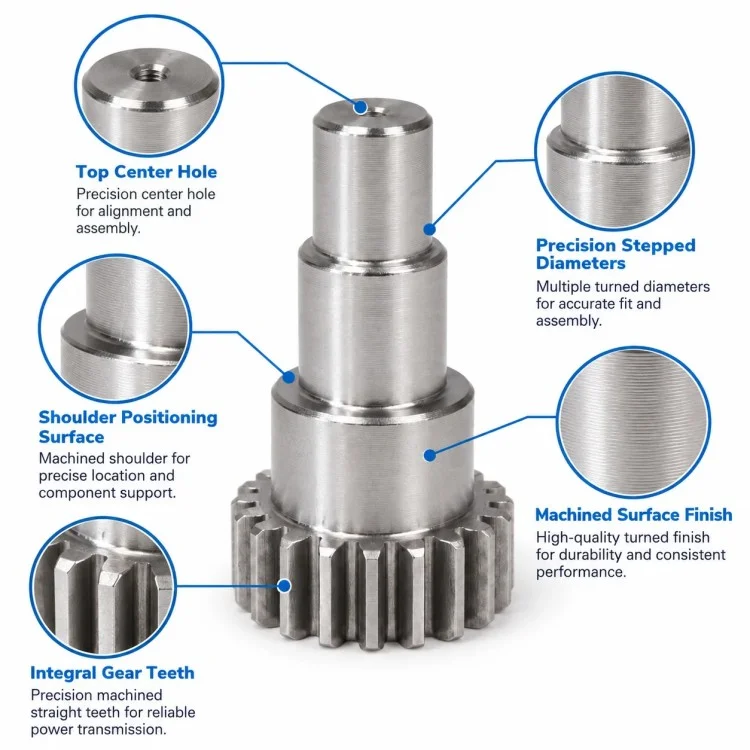
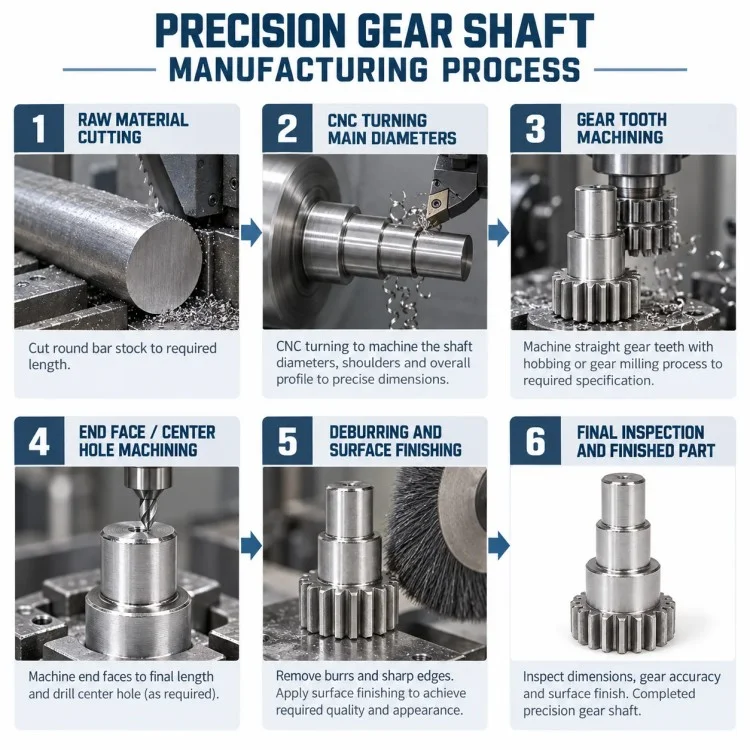
För denna precisions-CNC-bearbetade stegade kugghjulsaxel, kugghjulsskärning och axelbearbetning måste länkas genom ett gemensamt rotationsdatum så att kuggsektionen förblir korrekt relaterad till de funktionella tapparna.
| Processstadiet | Huvudkontrollpunkt |
| Ritning & Gear Data Review | Bekräfta modul/DP, kuggantal, axelpassningar och kritiska datum |
| Materialförberedelse | Förbered lämplig stång, smidd ämne eller specificerat råmaterial |
| Grov svarvning | Upprätta övergripande axelprofil och kugghjulsämne |
| Stegsvarvning | Bearbeta de olika tappdiametrarna och axelpositionerna |
| Gear Blank Finishing | Förbered den erforderliga växelns ytterdiameter och ytreferenser |
| Kugghjulsskärning | Framställ de yttre raka tänderna enligt godkända data |
| Slutfunktionsbearbetning | Komplett ändhål, avfasning eller andra specificerade detaljer |
| Valfri värmebehandling | Appliceras enligt krav på styrka och slitage |
| Avsluta svarvning/slipning | Återställ eller avsluta precisionsjournaler vid behov |
| Gradning | Ta bort grader från kugghjulskanter och axelövergångar |
| Slutbesiktning | Inspektera kugghjulsdimensioner, axeltappar, axiellt avstånd och runout-relaterade egenskaper |
| Jämförelseobjekt | Integrerad växelaxel | Separat kugghjul + axelenhet |
| Kugghjul/axelförhållande | Inbyggd i en komponent | Beror på sekundär montering |
| Anslutningsgränssnitt | Ingen separat nav-till-axel-koppling i ett stycke design | Kräver nyckel, spline, interferenspassning eller annan led |
| Axialt läge | Definieras direkt av maskinbearbetade skuldror | Beror på flera sammansatta delar |
| Antal komponenter | Lägre | Högre |
| Monteringssteg | Nedsatt | Ytterligare växelinstallation krävs |
| Gear-to-Journal Datum | Kan styras under tillverkning | Influerad av växelns monteringsnoggrannhet |
| Ersättningsflexibilitet | Lägre | Separata delar kan bytas ut individuellt |
| Bästa användningen | OEM-konstruktioner som kräver integrerad transmission | Modulära eller serviceinriktade sammansättningar |
Ja. När ritningen anger en integrerad design och materialvägen är lämplig, kan kugghjulsämnet och stegaxeln tillverkas av ett arbetsstycke.
Ja. Lagersäten, styrtappar och allmänna stöddiametrar kan var och en använda toleranser som är lämpliga för deras faktiska funktion.
Vänligen ange modul eller DP, antal tänder, tryckvinkel, ansiktsbredd, material, värmebehandling, växelkvalitetskrav och passningsinformation när tillgänglig.
Ja, om den erforderliga passformen, dimensionsstabiliteten eller ytfinishen gör slipning nödvändig.
Ja. Diameter, djup och funktion ska följa kundens ritning.
Ja. Legerat stål kan övervägas när applikationen kräver högre hållfasthet eller specifik värmebehandlingsprestanda.
Typiska kritiska punkter kan vara växelrelaterade dimensioner, lagertappar, axelavstånd, växel-till-axelavstånd och passande ytor, men den slutliga kontrollplanen bör följa kundens ritning.
För integrerade transmissionskomponenter tillämpar Xiamen Xiangxing Xin Industry and Trade Co., Ltd. Xiangxing Xin-processen för att stödja projekt med precisions-CNC-bearbetade stegade kugghjulsaxel från växeldatagranskning till prototypverifiering och upprepad tillverkning.
Istället för att behandla det cylindriska kugghjulet och axeln som orelaterade egenskaper, kan bearbetningsvägen utvecklas kring ett rotationsdatum och ett funktionellt monteringskoncept.
Fabriken kan koordinera flerstegsvarvning, kuggbearbetning, tandbearbetning och efterföljande finbearbetning enligt den faktiska detaljkonstruktionen.
Lagersäten och lokaliseringstappar kan få snävare inspektion och efterbehandling, medan icke-kritiska stödsektioner kan använda lämpliga allmänna toleranser.
När ståldetaljer kräver hårdhet eller slitstyrka, kan värmebehandling inkluderas i tillverkningsvägen tillsammans med planering för efterföljande efterbearbetning.
Prototypbeställningar i ett stycke kan stödjas så att kugghjulsingrepp, axelpassning och montering av utrustning kan verifieras före normal produktion.
Efter att det första provet har godkänts kan kritiska axeldimensioner, växelreferenser och inspektionspunkter behållas för senare partier för att förbättra konsistensen.
Adress
Nr 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel
E-post


