

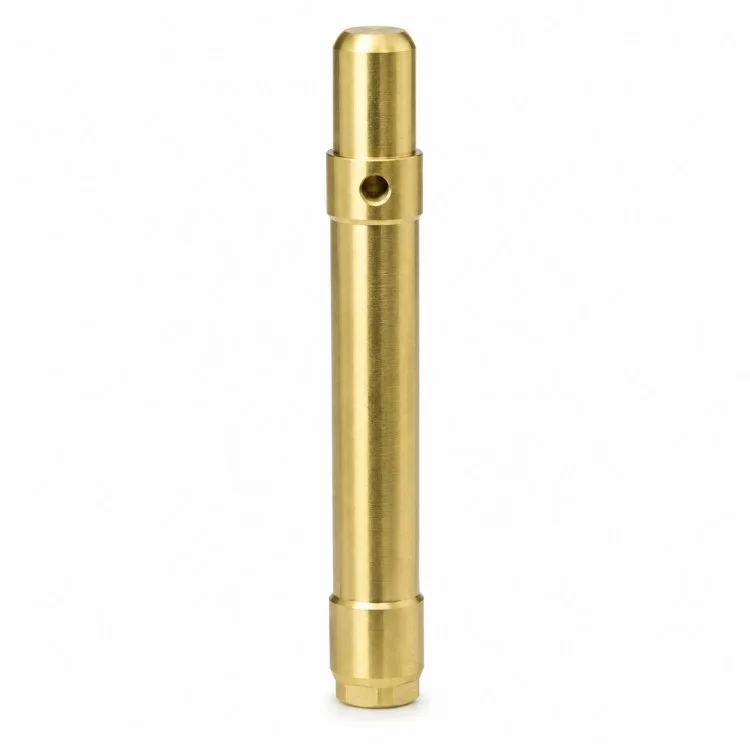
Xiangxing Xin tillverkar precisions-CNC-maskinbearbetad korsborrad stegaxel för OEM-köpare som en direkt tillverkare, med fokus på dimensionsförhållanden som påverkar montering snarare än att behandla varje funktion oberoende. Den långa mittsektionen ger den primära cylindriska referensen, medan stegade axlar och änddiametrar kan användas för lokalisering, stöd eller anslutning enligt kundens design.
Ett tvärgående hål är placerat nära en trappstegssektion. Beroende på utrustningens design kan en sådan funktion användas för en stift, låselement, fästpunkt eller annat mekaniskt gränssnitt; dess faktiska funktion bör följa kundens ritning snarare än antas under produktionen.
För komponenter med långa skaft måste processplaneringen även beakta förhållandet mellan total längd, axeldiametrar, skulderpositioner och hålets placering. Lämpliga svarvsekvenser, stödmetoder och sekundära borroperationer väljs i enlighet med geometrin så att viktiga parningsområden förblir korrekt relaterade till huvudrotationsdatumet.
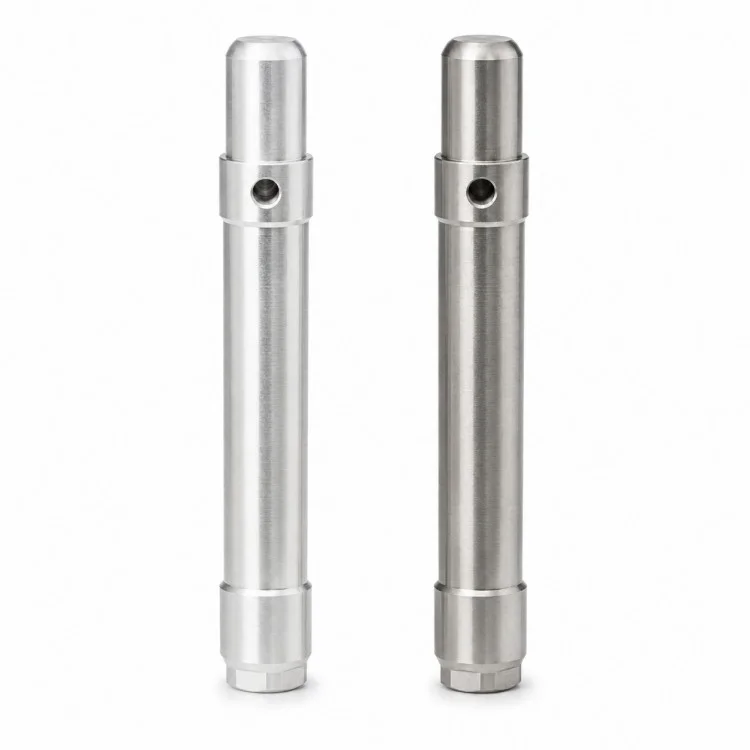
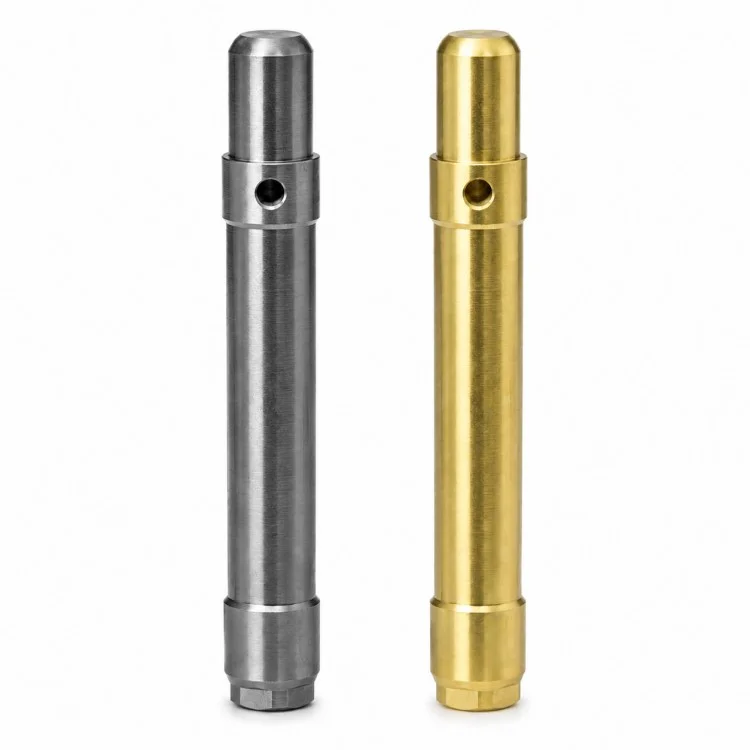
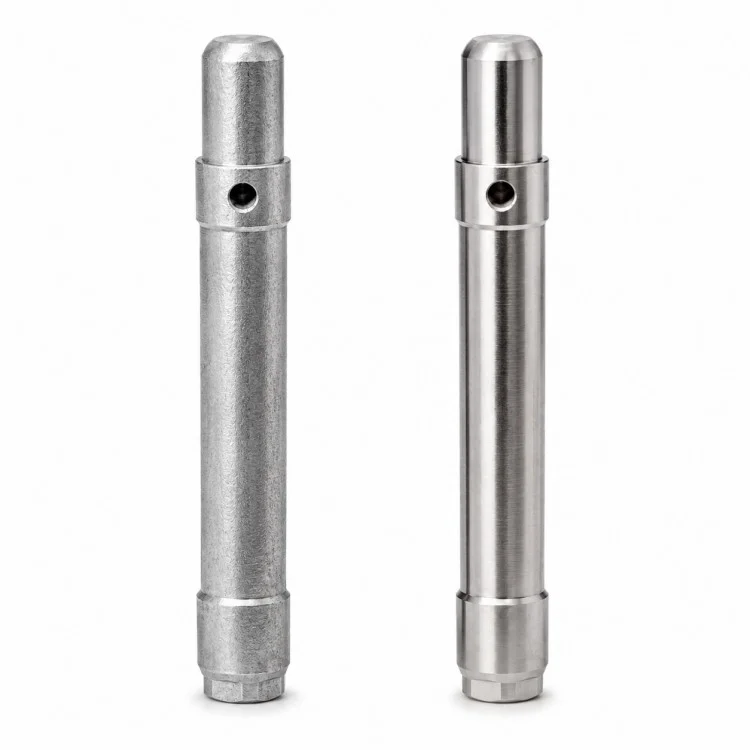
Materialvalet kan anpassas till hållfasthet, slitage, korrosion och viktkrav. Rostfritt stål, kolstål, legerat stål, aluminiumlegering, mässing eller andra bearbetningsbara metaller kan övervägas när det är tekniskt lämpligt. Värmebehandling, slipning, plätering eller andra sekundära processer tillämpas endast när det krävs enligt den tekniska specifikationen.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd.kan inkludera axeldiameter, skulderavstånd, korshålsposition, änddetaljer och kritiska passningsmått i inspektionsplanen. Detta tillvägagångssätt är lämpligt för icke-standardiserade utrustningsprojekt där tillförlitlig mekanisk passform är viktigare än att bara matcha en allmän katalogaxel.
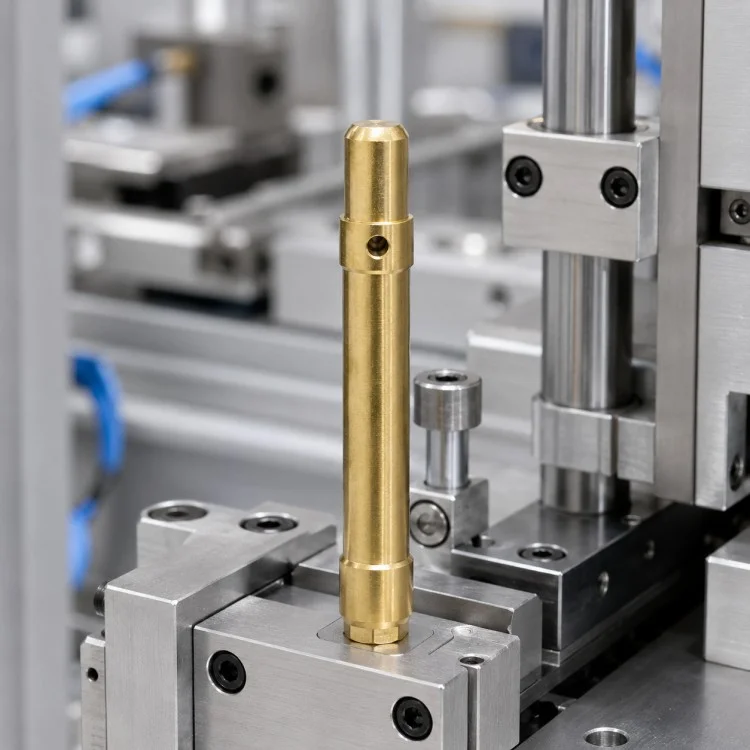
Olika axeldiametrar och skuldror kan integreras i en komponent, vilket gör att flera lokaliserings- och passningsområden kan koordineras på samma roterande kropp.
Det tvärgående hålet kan placeras i enlighet med dess förhållande till den närliggande skuldran och axeln, vilket är viktigt när hålet deltar i stiftning, låsning eller montering.
Långa cylindriska komponenter kräver uppmärksamhet på stöd, bearbetningssekvens och dimensionsförhållanden snarare än att bara vrida varje diameter oberoende av varandra.
Avfasningar, reducerade diametrar, plana eller andra ändstrukturer kan införlivas enligt matchningsutrustningen och installationsmetoden.
Dimensioner definieras runt själva monteringsgränssnittet, vilket gör komponenten lämplig för icke-standardiserade maskiner där katalogaxlar inte matchar den erforderliga geometrin.
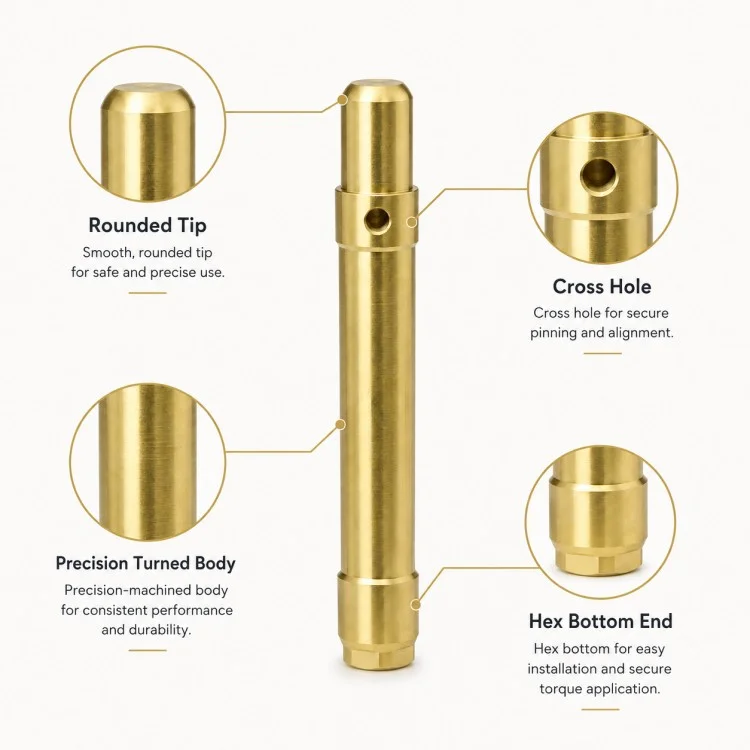
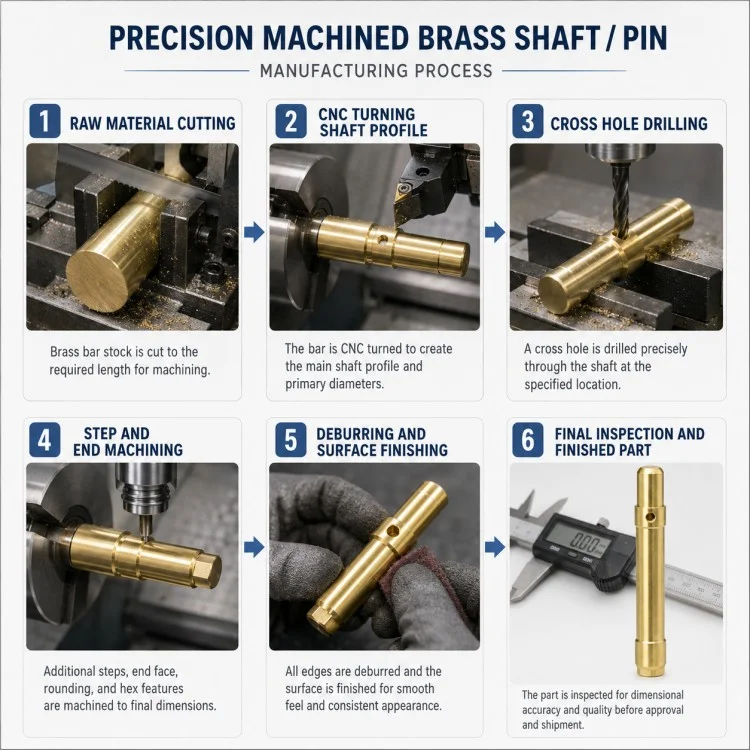
Att producera en precisions-CNC-bearbetad korsborrad stegaxel kräver att vridningsdatum och tvärgående särdrag planeras som ett bearbetningssystem snarare än orelaterade operationer.
| Processstadiet | Huvudkontrollpunkt |
| Ritningsrecension | Identifiera journaler, axlar, korshål och kritiska passningsdimensioner |
| Råmaterialberedning | Välj lämpligt stånglager och bearbetningsmån |
| Center / Datum Förberedelse | Upprätta stabila referenser för långaxlad bearbetning |
| Grov svarvning | Forma huvuddiametrar och stegad geometri |
| Halvfinish svarvning | Förfina journaler, axlar och slutsektioner |
| Korshålsbearbetning | Borra eller bearbeta den tvärgående delen på angiven position |
| Slutfunktionsbearbetning | Kompletta avfasningar, reducerade sektioner eller annan specificerad geometri |
| Valfri värmebehandling | Används endast när materialegenskaper eller hårdhet kräver det |
| Avsluta svarvning/slipning | Avsluta kritiska tidskrifter när det anges |
| Gradning | Ta bort grader runt hål, axlar och kanter |
| Slutbesiktning | Kontrollera diameter, avstånd, korshålsposition och passningsmått |
| Rengöring & Skydd | Förbered färdiga komponenter för leverans |
| Jämförelseobjekt | Ritningsbaserad maskinbearbetad axel | Standard axel / stift |
| Axeldiametrar | Flera diametrar kan följa den faktiska monteringen | Vanligtvis begränsad till standardgeometri |
| Axelposition | Definieras enligt utrustningens layout | Fixat med katalogdesign |
| Cross Hole | Position och diameter kan följa ritning | Ofta inte tillgänglig eller standardiserad |
| Slutgeometri | Kan innehålla specifika övergångar och funktioner | Begränsade alternativ |
| Matchande ytor | Producerad kring faktiska anslutna komponenter | Designad för allmänt bruk |
| Materialväg | Väljs efter arbetsförhållanden | Vanliga standardbetyg |
| Ansökan | Icke-standard OEM-maskiner | Allmän mekanisk användning |
Ja. Håldiameter, axiell position och förhållande till närliggande skuldra kan följa den godkända ritningen.
Ja. Flera axeltappar, skuldror och stegade sektioner kan bearbetas enligt de erforderliga passningsgränssnitten.
Nej. Slipning beror på tolerans, ytfinish, passform och funktionskrav. Den ska bara läggas till när det är tekniskt nödvändigt.
Ja. Fasningar, reducerade diametrar, plattor eller andra änddetaljer kan tillverkas enligt utrustningens design.
En 2D-ritning eller 3D-modell är att föredra, tillsammans med material, kvantitet, toleranser, ytkrav och information om kritiska parningsområden.
Ja, föremål för teknisk granskning. Materialförändringar kan påverka bearbetning, styrka, slitagebeteende och efterbearbetning.
Detta beror på applikationen, men axeldiametrar, axelavstånd, korshålsposition och passningsområden är vanligtvis viktiga på denna typ av axel.
För långa, icke-standardiserade schaktprojekt,Xiamen Xiangxing Xin Industry and Trade Co., Ltd.använder Xiangxing Xin tillverkningsmetod för att stödja Precision CNC Machined Cross-Drilled Stepped Shaft-produktion från processgranskning till upprepade beställningar.
Bearbetningsvägen kan byggas runt huvudaxelreferensen så att axeltappar, skuldror och tvärgående detaljer styrs som relaterad funktionell geometri.
Processsekvensering och arbetshållning kan väljas utifrån axellängd och diameterförhållanden snarare än att tillämpa samma uppsättning som används för korta cylindriska delar.
Svarvning och tvärhålsoperationer kan planeras tillsammans för att minska onödiga referensändringar under produktionen.
Kritiska passningsområden, axlar, hålpositioner och ändstrukturer kan identifieras före produktion så inspektionsarbetet fokuseras på dimensioner som faktiskt påverkar monteringen.
Efter att en ny del har verifierats kan bekräftad processinformation överföras till senare upprepad tillverkning istället för att bygga om den tekniska vägen från noll.
Xiangxing Xinkan koordinera svarvning, borrning, valfri fräsning, värmebehandling, slipning och ytfinish enligt den specifika axeldesignen.
Adress
Nr 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel
E-post


